工业自动化控制中继电器常见故障模式与排查方法
在工业自动化控制系统的日常运维中,继电器这类看似基础的电气元件,往往是故障率最高的环节之一。无论是固态继电器、时间继电器还是中间继电器,其失效模式与现场工况、负载特性、接线方式都有着直接关联。很多工程师习惯性地将故障归因于PLC或传感器,却忽略了继电器触点氧化、线圈老化等隐性因素,导致排查方向偏差,浪费时间与产线停机成本。本文基于多年现场服务经验,梳理几类典型故障的识别逻辑与处置要点。
固态继电器的失效特征与快速诊断
固态继电器(SSR)因无机械触点、响应速度快而被广泛用于加热控制、电机启停等场合,但其对过压、过流和温升极为敏感。常见故障模式包括输出端击穿短路、输入端控制失灵以及内部晶闸管漏电流增大。现场排查时,建议先测量输入控制端电阻(正常在几百欧姆至几千欧姆范围),再检测输出端在断开状态下的漏电流——若超过5mA,基本可判定内部器件劣化。
- 过温保护:SSR工作环境温度超过70℃时,建议降容30%使用;若散热器表面温度超过85℃,应立即停机检查。
- 浪涌吸收:在感性负载两端并联RC吸收回路或压敏电阻,可有效降低dv/dt误触发风险。
- 输出端压降:正常导通压降约1-1.5V,若超过2V,说明内部MOS管或可控硅导通电阻增大。
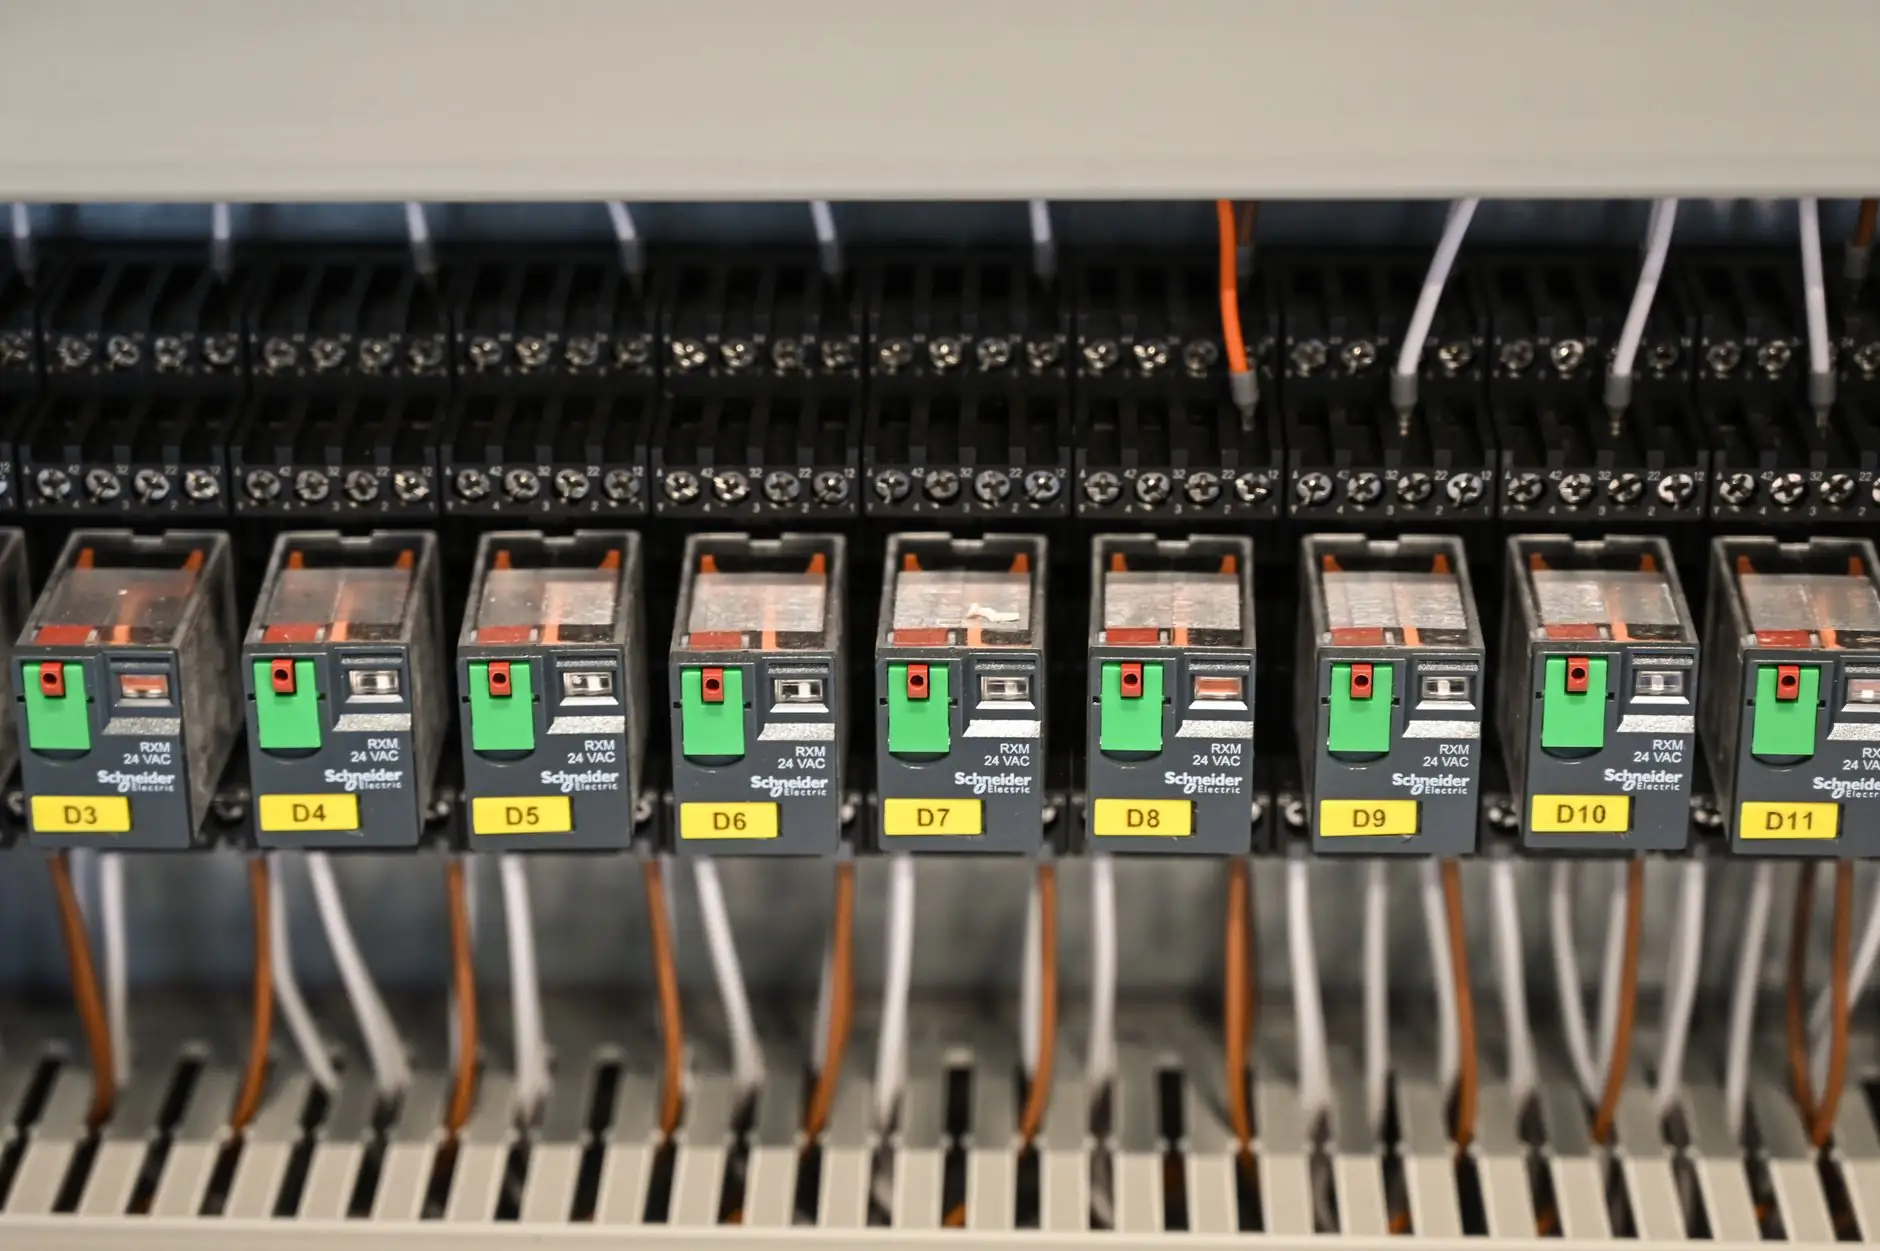
时间继电器的延时偏差与复位逻辑陷阱
时间继电器在自动化流水线中承担顺序控制功能,其故障多表现为延时时间漂移、触点不释放或上电即动作。对于电子式时间继电器,电位器老化或电解电容容量衰减是导致延时精度下降的主因——例如设定5秒延时,实际动作时间偏差超过±10%,就应更换内部RC振荡元件。机械式时间继电器则需重点检查擒纵机构是否卡滞,以及微动开关触点是否因电弧烧蚀而粘连。
排查时注意:断电后等待30秒再测量,防止电容残余电荷造成误判。另外,部分时间继电器在“断电延时”模式下,复位时间受负载电容影响较大,若现场频繁出现复位不完全,可考虑更换为具有独立复位端子的型号。
中间继电器触点电弧与线圈驱动不足的协同处理
中间继电器作为信号放大与隔离的桥梁,其故障通常不是“突然死亡”,而是渐进性劣化。高频动作场合下,触点表面会形成氧化膜(尤其在直流负载中),导致接触电阻从初始的50mΩ以下攀升至数百毫欧,进而引发下游设备误动作。线圈驱动不足则多源于PLC输出模块的驱动能力不够——例如DC24V继电器线圈电阻约700Ω,若输出模块最大灌电流仅0.5A,长线缆压降后实际加在线圈上的电压可能低于额定值的80%,此时继电器吸合不牢,触点抖动频繁。
- 用万用表二极管档测量常开触点两端压降,若大于0.3V且不稳定,判定为触点氧化。
- 检查线圈两端电压,必须在额定电压的85%-110%范围内。
- 测量线圈电阻与标称值对比,偏差超过±15%即更换。
- 对高频动作回路(如每分钟超过10次),建议选用带灭弧功能的中间继电器或改用固态继电器替代。
值得注意的是,许多现场为了节省成本,将中间继电器与接触器共用电源回路,导致接触器吸合瞬间的电压跌落波及继电器线圈。此时可考虑在继电器线圈两端并联续流二极管(注意极性),或将其供电改为独立隔离变压器,能明显减少误动作概率。
常见问题速查(FAQ)
Q1:同一回路中多个继电器同时不动作,如何定位? 优先检查公共电源端子排的螺丝是否松动,以及保险丝是否熔断。实测中,约40%的批量失效源于接线端子扭矩不足(推荐0.5-0.6N·m)。
Q2:更换新继电器后仍报故障,为何? 此时问题往往不在电气元件本身,而是底座或插座簧片因长期热应力产生弹性疲劳,接触压力下降。用尖嘴钳轻调簧片角度,或直接更换底座即可解决。
Q3:固态继电器输出端短路,但负载侧正常,怎么破? 检查是否因负载侧感性元件产生的反向电动势超过SSR的阻断电压(通常为600V或1200V等级)。在输出端反向并联二极管或压敏电阻,是最直接的补救措施。
维护策略与备件管理建议
继电器类电气元件的寿命并非“免维护”,建议建立周期巡检制度——常规环境下每半年检测一次触点电阻与线圈绝缘电阻;粉尘大或湿度高的车间,缩短至每季度。备件库存方面,固态继电器建议储备同型号2-3只,时间继电器和中间继电器则按在用数量的5%-10%备货,同时注意存放环境需干燥且温度不超过40℃,避免电解电容长期在高温下加速老化。
另外,每次检修后务必保存记录,包括更换日期、负载电流、动作频率等参数,这能帮助你在未来分析失效趋势时提供可靠依据,而不是靠感觉“拍脑袋”决定更换周期。